Quand on me demande si une pièce SLS peut remplacer une pièce injectée, j’ai toujours envie de répondre : oui… mais pas toujours, et surtout pas sans regarder le contexte.
Sur le papier, les deux procédés permettent d’obtenir des pièces plastiques solides, utilisables, parfois même très proches en comportement mécanique. Mais dans la vraie vie d’un projet industriel, le choix ne se limite jamais à la résistance. Il faut aussi regarder le volume de production, le budget de départ, la finition attendue, les contraintes de design, les délais, les essais à prévoir et même la façon dont la pièce sera assemblée.
J’ai vu des projets gagner un temps fou grâce au SLS, parce qu’il n’y avait pas besoin d’attendre un moule. Et j’ai aussi vu des équipes s’entêter avec l’impression 3D alors que l’injection devenait clairement plus logique dès que les quantités grimpaient. Mon objectif ici, c’est donc de t’aider à comparer proprement, sans dogme.
SLS et injection plastique : deux logiques très différentes
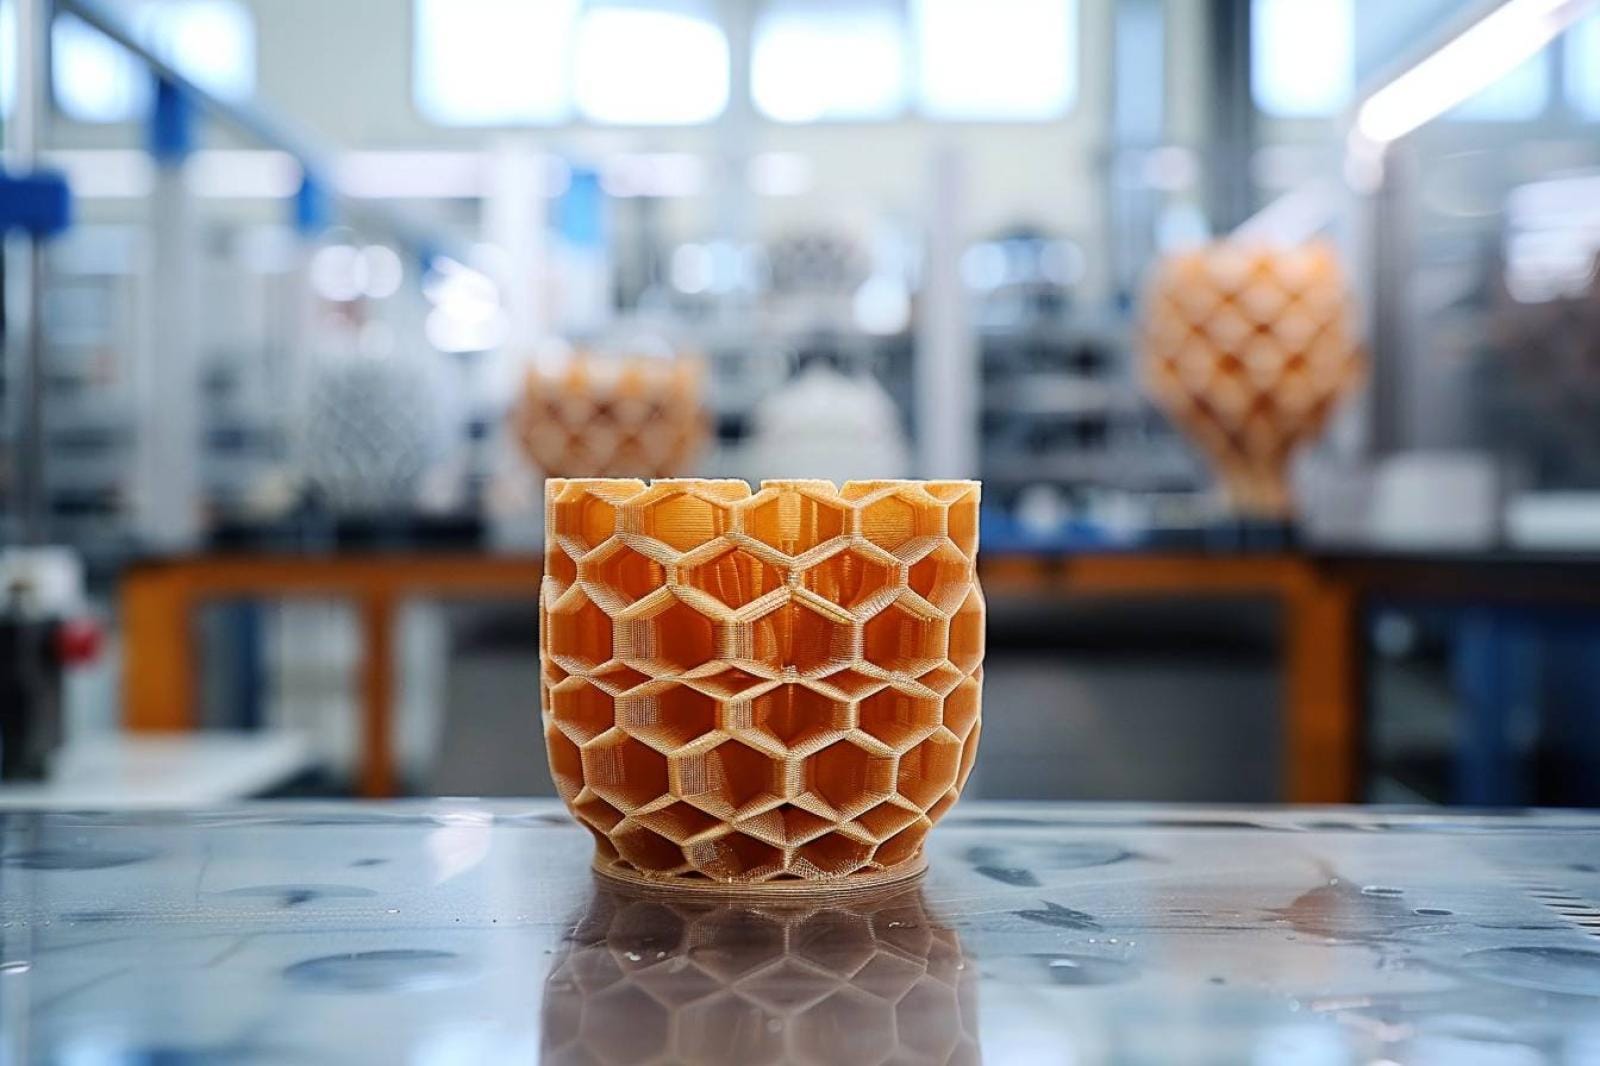
Le SLS, ou frittage sélectif par laser, est un procédé de fabrication additive. La pièce est construite couche après couche à partir d’une poudre polymère, souvent du polyamide. Un laser vient fusionner localement la poudre selon la géométrie du fichier 3D. À la fin, on récupère la pièce dans un bloc de poudre non fusionnée.
L’injection plastique fonctionne à l’inverse : on fabrique d’abord un moule, généralement métallique, puis on injecte du plastique fondu dans l’empreinte. Une fois refroidie, la pièce est éjectée. Le gros du travail se trouve donc en amont, dans la conception et la fabrication du moule.
C’est pour ça que je résume souvent ainsi :
- le SLS est excellent quand tu veux aller vite, tester, personnaliser ou produire sans outillage lourd ;
- l’injection devient redoutable quand tu veux répéter la même pièce en grande quantité, avec une finition maîtrisée et un coût unitaire bas.
Les deux peuvent produire de bonnes pièces. Mais ils ne répondent pas au même moment du projet.
Résistance mécanique : le SLS peut surprendre
On a parfois encore l’image de l’impression 3D fragile, bonne seulement pour faire des maquettes. C’est vrai pour certains procédés et certains usages, mais c’est beaucoup trop réducteur pour le SLS.
Une pièce SLS bien conçue peut avoir de très bonnes propriétés mécaniques. Elle supporte des efforts, des assemblages, des clips, des charnières souples selon la matière et le design. Pour des prototypes fonctionnels, des petites séries ou des pièces techniques sans exigences extrêmes, c’est souvent largement suffisant.
L’injection plastique, elle, garde un avantage important sur la régularité. La matière est compactée dans un moule, le procédé est très contrôlé, et les pièces obtenues sont généralement homogènes d’une série à l’autre. Pour des composants de sécurité, des pièces très sollicitées ou des productions certifiées, cette répétabilité compte énormément.
Le piège serait de comparer seulement la technologie. En réalité, la résistance dépend aussi de :
- la matière choisie ;
- l’épaisseur des parois ;
- l’orientation et la géométrie de la pièce ;
- les rayons dans les angles ;
- les zones de fixation ;
- les conditions d’utilisation : chaleur, humidité, frottement, chocs, produits chimiques.
Mon conseil : si ta pièce travaille mécaniquement, ne te contente pas d’une impression visuellement réussie. Fais un test d’usage réel. Visse, clipse, charge, chauffe, manipule, salis, démonte. C’est souvent là que les différences apparaissent.
Finition de surface : l’injection garde souvent l’avantage
Sur l’aspect visuel, la différence est assez facile à comprendre.
Une pièce SLS a généralement une surface légèrement granuleuse. C’est lié à la poudre utilisée. Cette texture peut être acceptable, voire intéressante, pour une pièce technique, un boîtier interne, un support, un guide, un prototype fonctionnel ou une pièce qui sera peinte ou post-traitée.
Mais si tu veux une surface très lisse, brillante, texturée de manière précise ou directement présentable au client final, l’injection plastique est souvent plus confortable. Le rendu dépend du moule : poli, grainé, satiné, texturé. Une fois le moule validé, chaque pièce sort avec un aspect très proche.
Le SLS peut être amélioré avec du post-traitement : sablage, teinture, lissage, peinture, imprégnation, polissage selon les cas. Mais il faut intégrer ces étapes dès le départ, car elles ajoutent du délai, du coût et parfois de légères variations dimensionnelles.
La question à te poser est simple : est-ce que la surface est fonctionnelle, esthétique, ou les deux ?
Par exemple :
- une pièce cachée dans une machine peut très bien être en SLS brut ;
- une poignée manipulée tous les jours devra être agréable au toucher ;
- un capot visible sur un produit premium devra probablement avoir une finition plus travaillée ;
- une pièce avec frottement peut nécessiter une rugosité contrôlée.
Coût : petite série ou grande série, le match change complètement
C’est souvent là que le choix se fait.
Avec le SLS, tu n’as pas de moule à financer. Tu pars d’un fichier 3D, tu fabriques, tu ajustes, tu relances. Pour quelques pièces, quelques dizaines ou parfois quelques centaines selon la taille et la complexité, c’est très pratique. Tu paies surtout la matière, le temps machine, la préparation, le nettoyage et les finitions.
Avec l’injection, le moule représente un investissement initial important. Mais une fois qu’il est prêt, le coût unitaire peut devenir très intéressant sur des volumes élevés. C’est la logique classique : cher au départ, économique ensuite.
Je vois souvent une erreur : comparer seulement le prix d’une pièce SLS avec le prix unitaire théorique d’une pièce injectée, sans intégrer le moule. C’est trompeur. Il faut regarder le coût total du projet.
Mini calcul à faire avant de décider :
- combien de pièces veux-tu produire au total ?
- combien de versions risques-tu de modifier avant validation ?
- le design est-il figé ou encore incertain ?
- le moule sera-t-il simple ou complexe ?
- combien coûterait une erreur de conception après fabrication du moule ?
- as-tu besoin de produire maintenant ou dans plusieurs mois ?
Si tu es encore en phase de développement, le SLS peut te sauver beaucoup d’argent. Si tu as un produit stable et des quantités importantes, l’injection reprend vite l’avantage.
Délais : le SLS aide à avancer avant que tout soit figé
Le temps n’est pas seulement une question de vitesse machine. C’est une question de cycle projet.
En SLS, tu peux envoyer une version, recevoir des pièces, tester, corriger le fichier, relancer. Cette boucle courte est précieuse quand tu valides une ergonomie, un passage de câble, un logement de vis, un clip ou un encombrement.
En injection, il faut concevoir l’outillage, l’usiner, le tester, corriger parfois le moule, puis lancer la production. Une fois ce travail terminé, la cadence peut être très rapide. Mais avant d’en arriver là, il faut accepter une phase de préparation plus lourde.
Je trouve que le SLS est particulièrement utile pour éviter de figer trop tôt une mauvaise idée. Tant que tu hésites sur un détail de conception, garde de la souplesse. Quand tout est validé, tu peux envisager l’injection avec plus de sérénité.
Liberté de design : avantage net au SLS, mais pas sans règles
Le SLS permet des formes complexes qui seraient difficiles, coûteuses ou impossibles à mouler : canaux internes, structures allégées, formes organiques, assemblages intégrés, petites séries personnalisées. Comme la poudre soutient la pièce pendant la fabrication, on n’a pas besoin de supports comme avec d’autres technologies d’impression 3D.
C’est un vrai avantage pour concevoir autrement. Tu peux optimiser une pièce autour de sa fonction au lieu de penser d’abord à la sortie de moule.
Mais attention : liberté ne veut pas dire absence de contraintes. Une pièce SLS doit quand même respecter certaines règles : épaisseurs minimales, zones de fragilité, évacuation de poudre, tolérances, déformation possible sur de grandes longueurs, assemblages à prévoir intelligemment.
L’injection impose d’autres contraintes : dépouilles, plans de joint, éjecteurs, variations d’épaisseur, risques de retassures, contre-dépouilles, emplacement du point d’injection. Ces contraintes ne sont pas des défauts, mais elles doivent être intégrées tôt. Sinon, le moule devient plus cher ou la pièce sort mal.
Mon conseil très concret : si tu penses passer du SLS à l’injection plus tard, ne dessine pas ta pièce SLS comme si le moule n’existait pas. Prévois une conception compatible ou au moins adaptable. Ça évite une refonte complète au moment de l’industrialisation.
Précision et tolérances : ne suppose jamais, vérifie
Les deux procédés peuvent produire des pièces précises, mais pas de la même manière.
L’injection est très forte sur la répétabilité, surtout une fois le moule stabilisé. Si la matière, les paramètres et l’outillage sont maîtrisés, les pièces sortent de façon régulière.
Le SLS offre une bonne précision pour beaucoup d’applications, mais il peut y avoir des écarts liés au refroidissement, à la géométrie, à la taille de la pièce ou au post-traitement. Pour des assemblages mécaniques serrés, il faut anticiper.
Je te recommande de ne jamais valider une cote critique uniquement sur fichier. Fais imprimer une première série, mesure-la, ajuste, puis relance si nécessaire. Les logements d’inserts, clips, axes, charnières, rainures et emboîtements méritent une attention spéciale.
Petite checklist de validation dimensionnelle :
- quelles cotes sont vraiment critiques ?
- quelles zones peuvent accepter du jeu ?
- la pièce doit-elle s’assembler avec une pièce existante ?
- y a-t-il des inserts, vis, axes ou roulements ?
- la finition modifie-t-elle légèrement les dimensions ?
- faut-il prévoir un gabarit de contrôle ?
Durabilité et impact matière : regarder tout le cycle
On entend parfois que l’un des procédés serait automatiquement plus écologique que l’autre. Je préfère rester prudent. L’impact dépend de la matière, du taux de rebut, du transport, de l’énergie, du volume produit, de la durée de vie de la pièce et de la fin de vie.
Le SLS a un avantage intéressant : la poudre non fusionnée peut souvent être en partie réutilisée selon les pratiques et les matières. Il n’y a pas de carottes d’injection ni de moule à fabriquer pour chaque géométrie. Pour des petites séries, cela peut limiter le gaspillage lié à un outillage prématuré.
L’injection, de son côté, peut être très efficace en production de masse. Si le moule sert longtemps et que le taux de rebut est faible, l’impact par pièce peut devenir cohérent. Certaines matières injectées se recyclent aussi, selon les filières disponibles et la conception de la pièce.
La vraie bonne question est : combien de pièces utiles vas-tu produire, combien finiront au rebut, et combien de temps vont-elles servir ? Une pièce durable, bien conçue et produite au bon volume est souvent plus vertueuse qu’une solution choisie uniquement pour son image.
Dans quels cas je choisirais le SLS ?
Je choisirais volontiers le SLS si :
- tu développes un prototype fonctionnel ;
- tu veux tester plusieurs versions rapidement ;
- tu produis une petite série ;
- tu as besoin d’une géométrie complexe ;
- tu veux personnaliser chaque pièce ;
- tu n’as pas encore figé ton design ;
- tu veux éviter le coût initial d’un moule ;
- la finition légèrement texturée est acceptable ou post-traitable.
C’est aussi une bonne option pour les pièces de rechange, les outillages, les gabarits, les supports techniques ou les composants internes. Dans ces cas-là, la valeur vient souvent de la rapidité et de l’adaptation.
Dans quels cas je choisirais l’injection plastique ?
Je partirais plutôt sur l’injection si :
- tu dois produire de grandes quantités ;
- ton design est stable ;
- tu veux un coût unitaire bas sur la durée ;
- l’aspect de surface est important ;
- tu as besoin d’une excellente répétabilité ;
- la pièce doit répondre à un cahier des charges industriel strict ;
- tu veux intégrer des textures, marquages ou finitions directement dans le moule.
L’injection demande plus d’anticipation, mais elle reste difficile à battre pour une production série bien préparée.
Les erreurs que je vois le plus souvent
Voici les pièges que j’éviterais à ta place :
- lancer un moule alors que le design n’a pas été testé physiquement ;
- choisir le SLS uniquement parce que c’est plus rapide, sans vérifier les tolérances ;
- oublier le post-traitement dans le coût réel ;
- comparer les procédés sans tenir compte du volume total ;
- négliger l’état de surface sur une pièce manipulée par l’utilisateur ;
- concevoir une pièce SLS impossible à convertir ensuite en injection ;
- ne pas tester la pièce dans ses vraies conditions d’usage.
Une bonne décision technique, ce n’est pas choisir le procédé le plus moderne. C’est choisir celui qui sert le mieux ton objectif.
Mon avis pour trancher simplement
Si tu es au début du projet, que tu dois apprendre vite, corriger souvent et limiter les risques, le SLS est souvent un allié formidable. Il te donne des pièces solides, fonctionnelles, sans attendre un outillage coûteux.
Si ton produit est validé, que les volumes montent et que l’apparence comme la répétabilité deviennent prioritaires, l’injection plastique prend naturellement le relais.
Le meilleur scénario, dans beaucoup de projets, n’est pas SLS contre injection. C’est SLS puis injection : on teste, on améliore, on valide, puis on industrialise.
Et toi, tu en es où dans ton projet : encore en phase de prototype, ou déjà prêt à produire en série ?